⚡ 本文要点
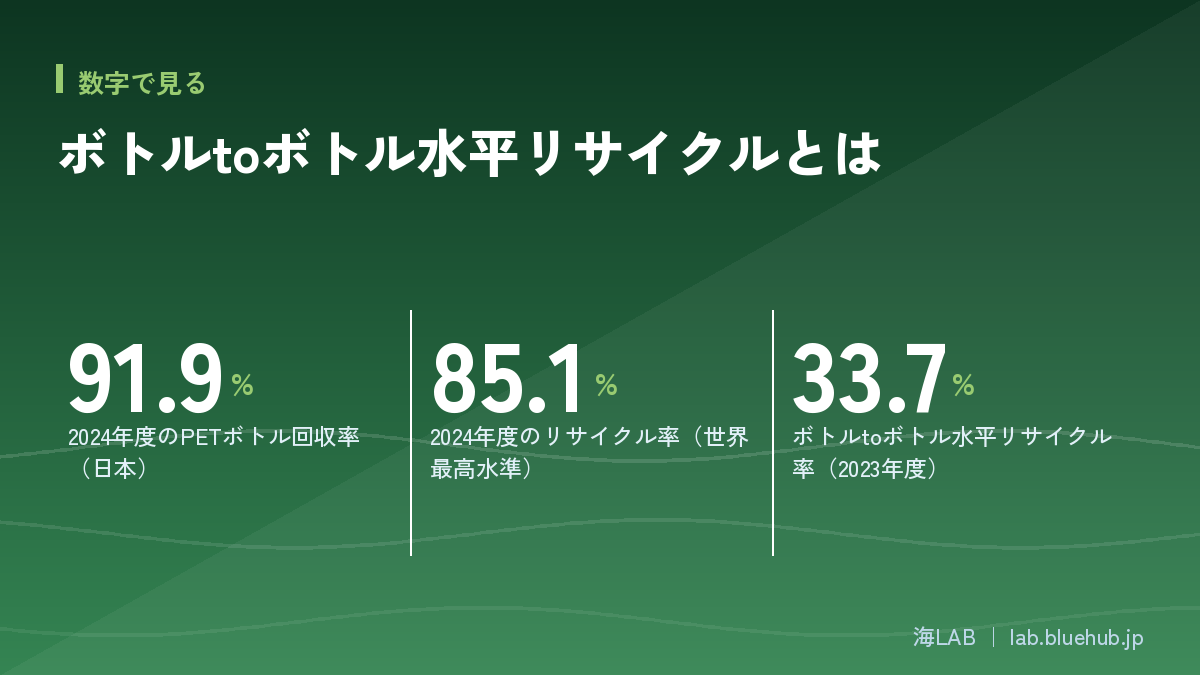
「瓶到瓶」水平回收,是将用过的宝特瓶重新变回宝特瓶的循环方式。日本的回收率为91.9%,再生利用率为85.1%,均为世界最高水平,但真正的瓶到瓶再生率仅为33.7%。本文解读分类质量为何左右品质,以及这一机制如何防止塑料流入海洋。
每天不经意间喝下的宝特瓶饮料,用完的空瓶只要正确分类,就能重新变成一个新的宝特瓶。这被称为「瓶到瓶」水平回收。
日本宝特瓶的回收率为91.9%,再生利用率为85.1%,远高于欧洲(42.7%)和美国(19.6%),处于世界最高水平。但另一方面,回收的瓶子中真正变回新瓶子的「瓶到瓶再生率」仅为33.7%,政府已设定目标,要在2030年前将其提升至50%。回收率与瓶到瓶再生率之间的这一差距,正映照出日本回收体系接下来需要攻克的课题。
本文将梳理水平回收的机制与日本的实际数据,说明分类质量为何左右回收的成败,并基于一手资料解读这一机制如何有助于解决海洋塑料问题。
读完本文你将了解
- 「瓶到瓶」水平回收的机制,以及它与梯级回收的区别
- 物理再生法与化学再生法这两种再生方式的工序与用法
- 瓶盖、标签分类为何左右回收品质
- 宝特瓶占漂流垃圾近四成的问题,以及防止其流入海洋的机制
- 各饮料厂商的举措,以及消费者今天就能做的事
- 日本能实现世界最高回收率的原因,以及仍存在的课题
「瓶到瓶」水平回收是什么
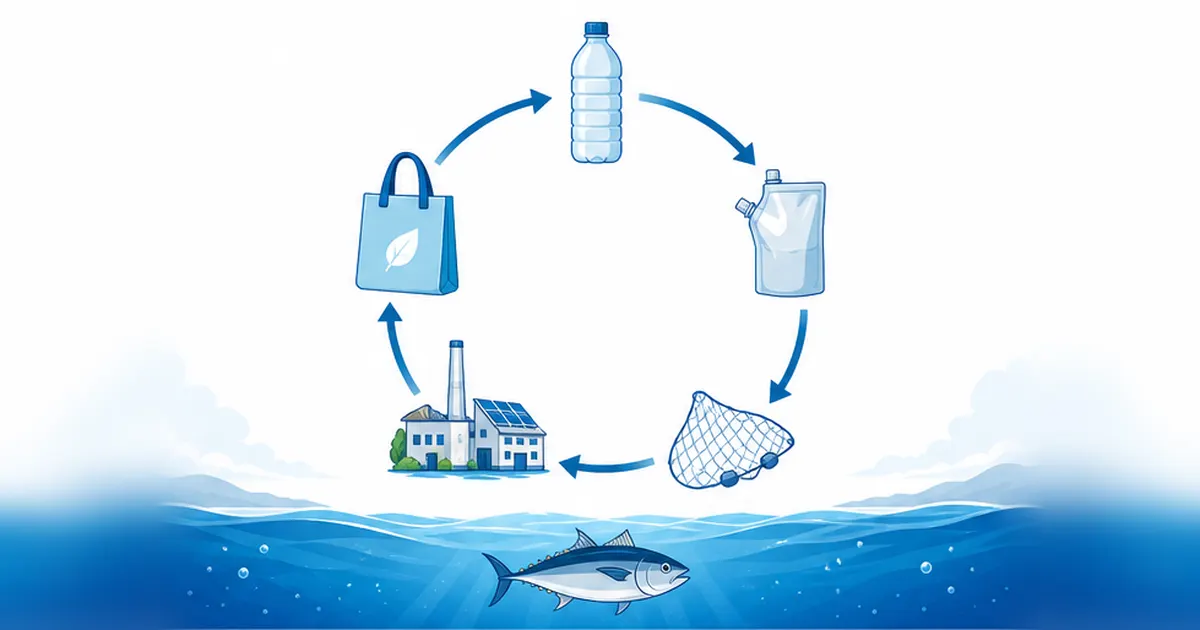
「瓶到瓶」是指将用过的宝特瓶回收再生,重新用作宝特瓶原料的机制。因为材料回到了相同用途的产品,所以也被称为「水平回收」。
水平回收与梯级回收的区别
回收大致可分为两个方向。一种是把宝特瓶再变回宝特瓶的「水平回收」,另一种是把它改造成鸡蛋盒、纤维、片材等其他产品的「梯级回收」。梯级回收的品质要求相对宽松,容易引入,但大多是「单向」流程,最终大多只用一次便走向焚烧或填埋。水平回收可以反复变回同一规格的瓶子,理论上能让资源近乎半永久地循环下去,这正是两者最大的区别。
- 水平回收:宝特瓶→宝特瓶(再生为相同用途,容易反复循环)
- 梯级回收:宝特瓶→鸡蛋盒、纤维、片材等(再生为不同用途,大多只用一次)
为什么PET树脂可以「反复」再生
PET(聚对苯二甲酸乙二醇酯)是一种「热塑性树脂」,加热会软化,冷却后又会重新变硬。正因为有这种特性,即使反复经历粉碎、熔融、再成型的工序,也能较好地保持材料的基本结构。当然,受热和紫外线影响,分子链会逐渐变短,品质也会一点点下降,但只要认真做好清洗和精制工序,就能维持足以承受反复再生的品质。这种「可以反复熔化再造」的材料特性,正是瓶到瓶这一机制得以成立的基础。
为什么「瓶到瓶」受到重视
- 可以减少新的化石基原料(原生PET树脂)的使用量
- 据称可以在制造环节将CO₂排放量控制在低于原生树脂的水平
- 可以作为同一规格的容器反复循环,延长资源的使用次数
- 可以减少流向焚烧、填埋的废弃物总量,缓解最终处置场的压力
识别标志有助于分类
宝特瓶主体上标有「PET」识别标志,瓶盖和标签上也标有表示材质的标志。这是依据《容器包装再生利用法》,为方便消费者分类而强制要求标示的。养成确认标志的习惯,有助于意识到瓶盖、标签、瓶身材质各不相同,从而正确分类。
并非所有塑料都能以同样方式再生
宝特瓶的瓶到瓶回收之所以容易实现,是因为PET树脂是单一材料,而且日本全国已建立起分类收集体系。相比之下,由多种树脂组合而成的复合材料容器,以及有色、多层结构的塑料制品,很难以同样方式进行水平回收。宝特瓶的瓶到瓶回收之所以被称为「回收优等生」,背后正是材料简单和社会基础设施两者兼备的条件。
日本宝特瓶回收的实际数据
根据PET瓶回收推进协议会汇总的年度报告,2024财年日本宝特瓶回收率为91.9%,再生利用率为85.1%,达到了协议会「维持再生利用率85%以上」的目标水平。
「回收率」与「再生利用率」有何不同
这两个指标常被混淆,但含义并不相同。回收率表示「投放市场的宝特瓶中,作为资源被回收的比例」。再生利用率则表示「回收的瓶子中,实际被再生为某种产品原料的比例」。也就是说,即使被回收,如果因混入异物或品质不良而无法再生只能废弃,回收率与再生利用率之间就会产生差距。日本这两项指标均处于世界最高水平,但仍未达到100%,这正是尚存改善空间之处。
轻量化与瓶到瓶再生率的变化趋势
据该协议会介绍,2024财年的轻量化率(较2004财年)为28.1%,也达成了「轻量化25%以上」的目标。通过让瓶身更薄更轻,减少制造时所用的树脂量本身,这一努力也在与回收工作并行推进。另一方面,在回收的用过宝特瓶中,实际再生为新宝特瓶的「瓶到瓶水平回收率」截至2023财年仅约为33.7%。政府已设定目标,要在2030年前将这一比例提升至50%,同时也计划将用过宝特瓶的资源回收率在2030年提升至95%(2023年为94%)。
「回收率超过九成,而瓶到瓶再生率仅三成左右」这一差距,意味着相当一部分回收瓶子被转用于纤维、片材等其他用途的梯级回收。梯级回收本身并非坏事,但从让资源反复循环的角度看,提高水平回收的比例效果更大。
| 指标 | 实际数值 | 2030年目标 |
|---|---|---|
| 回收率 | 91.9%(2024财年) | 资源回收率95% |
| 再生利用率 | 85.1%(2024财年) | 维持85%以上 |
| 瓶到瓶再生率 | 33.7%(2023财年) | 50% |
| 轻量化率(较2004财年) | 28.1%(2024财年) | 维持25%以上 |
积累了20年的持续改善
轻量化率之所以以2004财年为基准年,是因为从这一年起,各饮料厂商开始正式着手推进瓶身的薄型化、轻量化。同样的内容量,只要减少所用的树脂量,就能同时抑制制造环节的资源使用量和CO₂排放量。构建回收再生体系与让瓶身更轻的设计努力,看似是两件不同的事,实则都朝着「减少每支瓶子所用资源」这同一个方向努力。2024财年达到轻量化率28.1%、回收率91.9%的水平,背后正是这20年间制度、技术与现场运营不断积累的结果。
支撑数据的行业自主统计
这些数字不仅来自行政统计,也来自饮料、容器行业自身参与的PET瓶回收推进协议会每年汇总公布的数据。持续收集从回收量、出货量到再生处理量等覆盖上下游的行业数据,并以自主行动计划的形式公布目标达成情况,这种不单纯依赖法规、由行业自身对数字负责的机制,正是日本回收制度的特色之一。
需要说明的是,这里所说的统计口径「宝特瓶」,指的是用于清凉饮料、酱油、酒类等的「指定宝特瓶」。同样是PET树脂,鸡蛋盒、食品托盘等不同规格的容器在统计上会被区别对待。
回收机制:物理再生与化学再生两种方式
把回收的宝特瓶变回新瓶子原料的方法,大致可分为「物理再生法(机械回收)」和「化学再生法」两种。两者最终都是制造瓶用原料,但工序和适用瓶子的条件有所不同。
物理再生法(机械回收)的工序
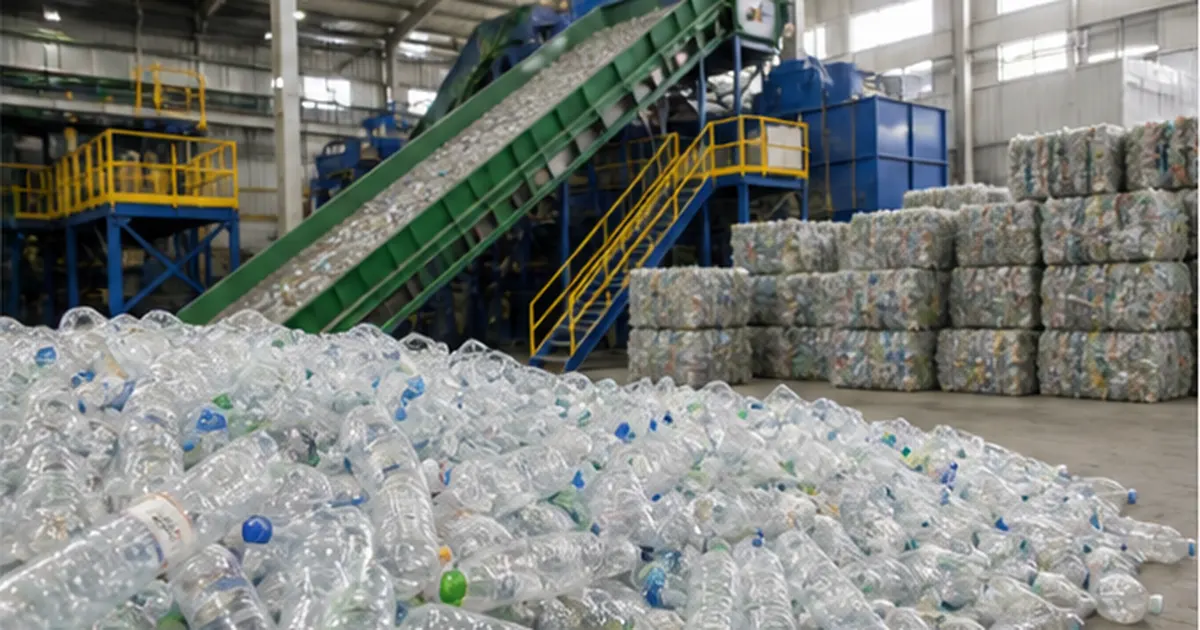
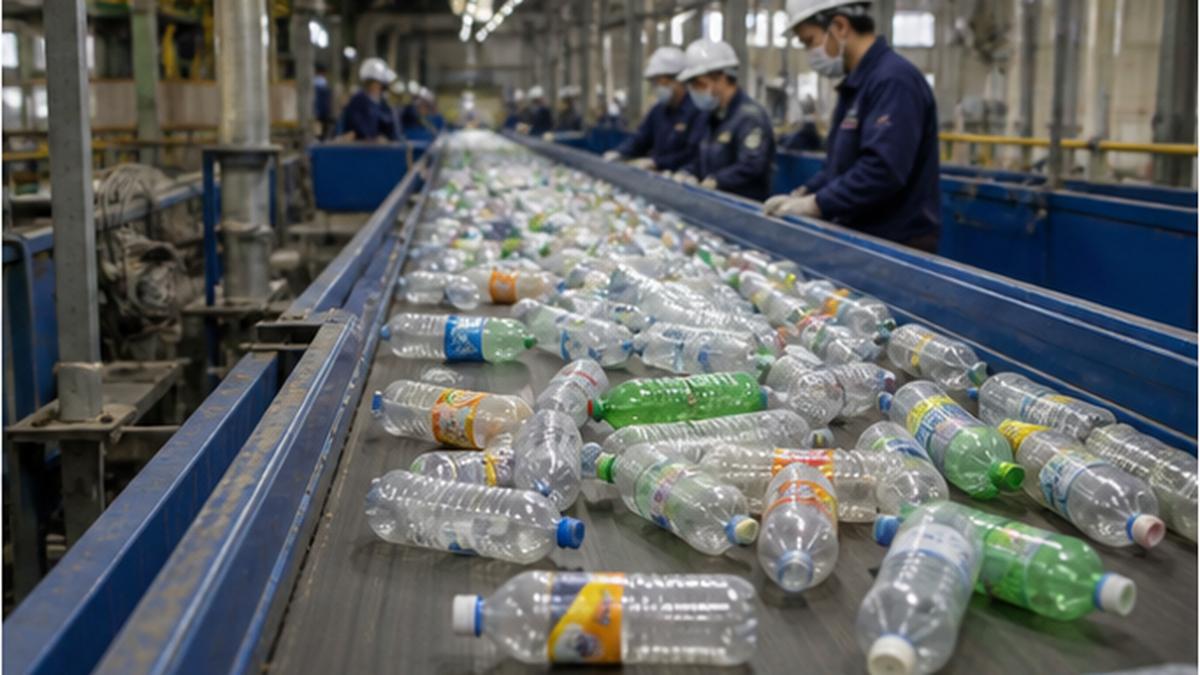
物理再生法不进行化学分解,仅通过物理处理制成再生颗粒。回收的瓶子首先经过分选,去除残留的瓶盖、标签及其他异物,然后用粉碎机破碎成细小的片状。接着经过高温清洗、除污工序,进一步去除异物和污垢,干燥后再制成颗粒状。工序简单,成本容易控制,但适用对象仅限于分类回收正确、异物较少的优质用过PET。
化学再生法的工序
化学再生法通过化学方式将PET树脂分解至中间原料(单体)后,再重新聚合,制成新的PET树脂。由于分解、精制工序能去除微小的杂质,即使是物理再生法难以处理的有色瓶,或混有少量异物的瓶子,也能再生出与原生材料同等品质的瓶用原料,这是其特点。不过,化学分解所需的设备投资和能源成本往往高于物理再生法。
两种方法的使用区分
- 物理再生法:适用于以优质、无色透明为主、分类完善的瓶子。成本低,但品质要求严格
- 化学再生法:可处理有色瓶或混有异物的瓶子,能再生出与原生材料同等品质,但设备成本较高
- 实际现场会将优质瓶子分配给物理再生法,其余的则通过化学再生法处理,从而提高整体再生率
用于食品用途的安全标准
要把再生PET重新用作饮料瓶这类「与食品直接接触的容器」,需要比一般回收更严格的安全性评估。日本食品安全委员会针对以化学分解法再生的PET为主要成分的容器包装,参考了美国食品药品监督管理局(FDA)及德国联邦风险评估研究所(BfR)等有关再生塑料的指南,实施了食品健康影响评价,判定在回收PET品质、再生PET品质、替代污染物去除试验等方面均未发现安全性方面的担忧结果。与此同时,日本《食品卫生法》正面清单制度在2023年11月30日的修订中纳入了PET与PS的物理再生处理,并于2024年3月28日发布了有关使用再生材料的指针。正是有了「能够安全地反复用于食品用途」这一保证,瓶到瓶才得以成为一套实用的机制。
选用哪种方式取决于「入口的品质」
在实际的回收工厂中,会根据回收瓶子的状态,判断应分配给物理再生法还是化学再生法。无色透明、几乎没有异物、瓶盖标签也已妥善去除的瓶子,容易被分配给物理再生法,可以在控制处理成本的同时完成再生。而有色瓶,或者混有少量异物、有所劣化的瓶子,则通过化学再生法以化学方式去除杂质,将品质提升至与原生材料同等水平后再生。也就是说,消费者投放瓶子时的品质,决定了它此后会走上哪条再生路线,以及需要投入多少成本和能源来完成再生。
近年来,将这两种方法结合起来的「混合型」再生设备也开始出现。做法是先通过物理再生法去除大部分异物,再针对剩余的微量杂质,通过化学再生工序完成最后处理。这样一来,与单独使用一种方法相比,可以在抑制能源消耗的同时,制造出足以承受食品用途的高品质再生PET。
分类质量左右回收的成败
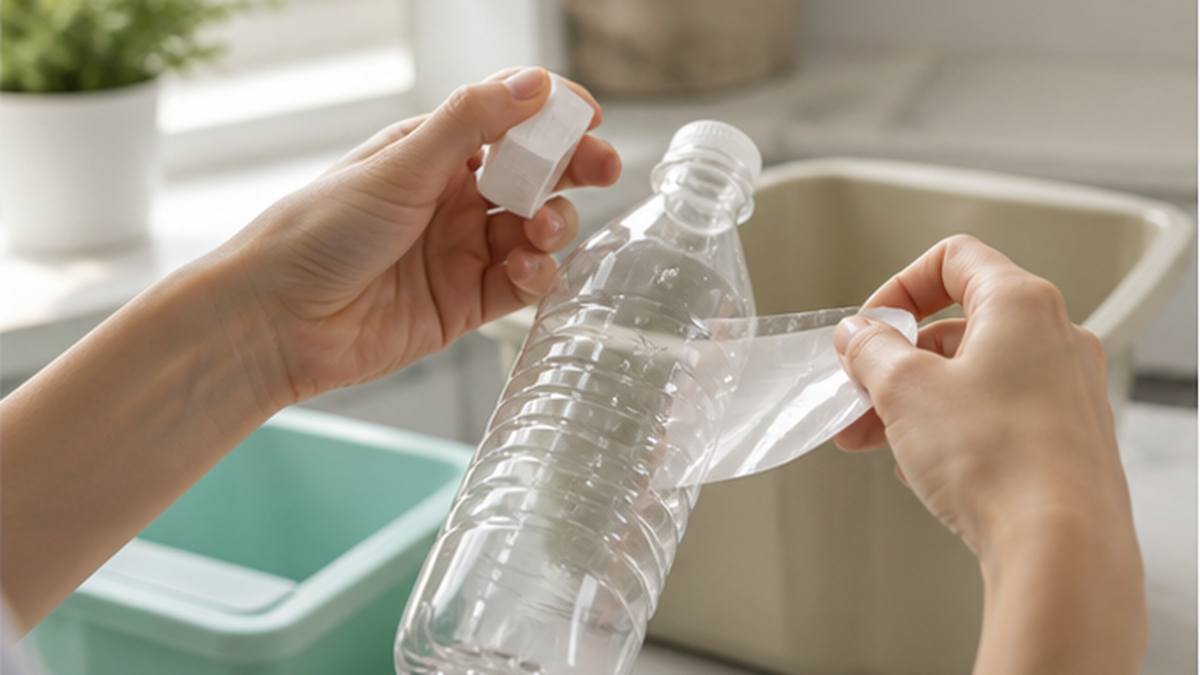
一支宝特瓶其实由多种不同的塑料材料组成。瓶身是PET(聚对苯二甲酸乙二醇酯),而瓶盖多为PE(聚乙烯)或PP(聚丙烯),标签则多为PS或PE,材质各不相同。如果这些混在一起,就会在分选工序中被当作杂质处理,降低回收的效率和品质。
为什么要取下瓶盖和标签
- 混入与瓶身(PET)不同的材质,会降低再生颗粒的品质,也更容易被排除在瓶到瓶回收对象之外
- 带着残留液体投放,会增加清洗工序的负担,导致分选线上的人工作业增多
- 近年瓶身不断轻量化,瓶身与标签、瓶盖的重量差距缩小,分类的精确度因此变得比以往更重要
- 混入烟蒂、打火机等本来与宝特瓶无关的异物,可能导致整条分选线停摆或造成再生不良
各地方政府的投放规则不尽相同
瓶盖和标签的分类方式因地方政府而异,名称和处理方式也各不相同,例如「塑料容器包装」「其他塑料」「可燃垃圾」等。对于瓶身,是否需要压扁再投放,也有地方政府各自规定,这与收集车辆的装载效率以及分选设施的处理方式有关。遵循各地的规则,最终有助于提高整个回收体系的效率。
正确投放的基本要点
- 取下瓶盖和标签(分别按塑料资源或其他塑料垃圾类别投放)
- 轻轻冲洗,去除残留液体
- 不要过度压扁,尽量保持原状投放至资源回收(各地方政府推荐的形状有所不同)
- 不要混入烟蒂、食物残渣等宝特瓶以外的异物
分选线上出现的「意想不到的异物」
在回收工厂的分选线上,除了忘记取下的瓶盖、标签外,有时还会混入烟蒂、一次性筷子、干电池、医疗用注射器等原本与宝特瓶毫无关系的异物。这类异物仅靠自动分选机无法完全去除,许多工厂最终还需结合人工目视分选来清除。异物越多,分选所需的人力和成本就越高,最终会拉低能够再生的瓶子比例,也就是再生利用率本身。
反过来说,只要在家庭和职场彻底做到「取下瓶盖和标签」「冲洗内部」「不混入宝特瓶以外的物品」这三点,分选线的负担就会大幅减轻,能够再生的数量和品质也都会随之提升。分类常常让人觉得麻烦,但从整个回收流程来看,消费者所承担的工序其实只占很小一部分。认真做好这一小部分,正左右着后续整个工序的效率。
「易撕」标签设计的巧思
近年的宝特瓶在标签上设计了切口(打孔线),并清楚标示打孔线的位置,让消费者无需用力就能迅速撕下标签。减少胶水用量的标签,以及利用「浮于水面还是沉入水中」这一特性使标签更容易与瓶身分离的技术开发,也在不断推进。分类的难易程度,不仅取决于消费者的意识,也很大程度上取决于容器本身的设计。
与海洋塑料的关系:为什么回收能守护海洋
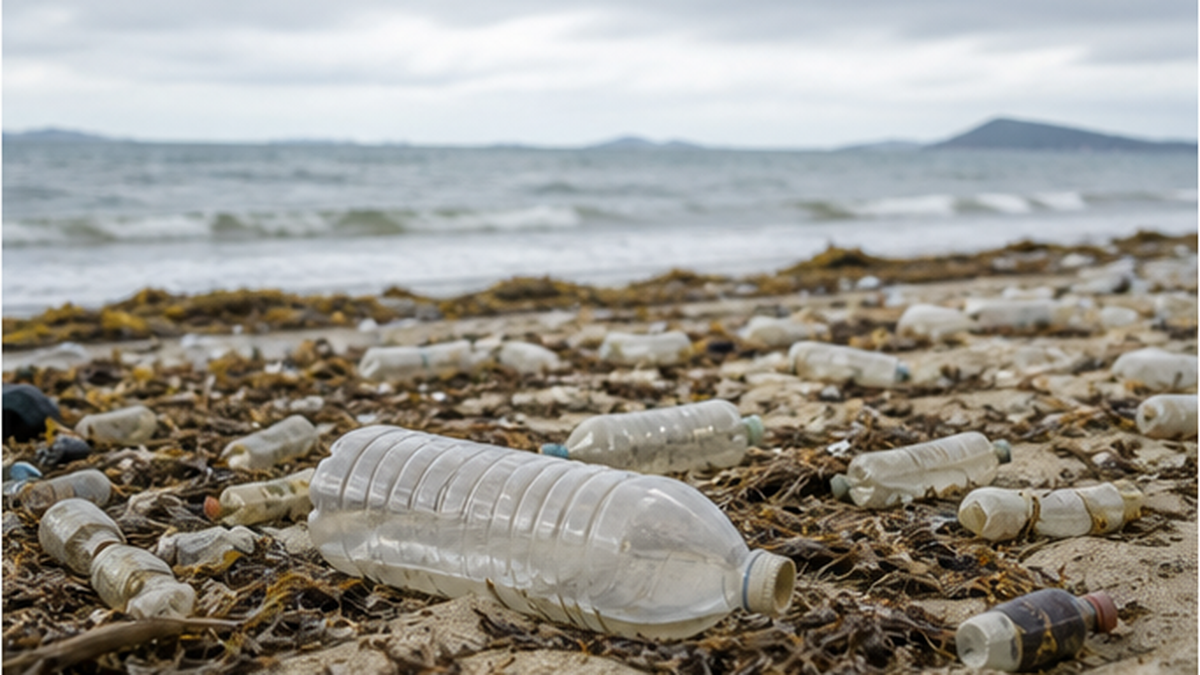
根据日本环境省对全国10个地点开展的漂流垃圾调查,塑料类垃圾按数量计占65.8%,其中饮料瓶(宝特瓶)占比最高,达38.5%。也就是说,漂流塑料垃圾中,每4件左右就有超过1件来自宝特瓶。
国内河流的流出路径
同一调查还发现,漂流宝特瓶按制造国划分的比例因地区而异,差异很大。奄美地区外国制造的瓶子占八成以上,而根室、函馆、国东等地则以日本制造的瓶子为主,占五到七成。这说明,国内也存在未被妥善回收再生的瓶子经由河流流入海洋的路径。典型案例是:随意丢弃在户外的垃圾,或在等待收集日期间被风吹散的垃圾,随雨水流入排水沟和河流,最终抵达大海。
为什么提高再生利用率能防止流出
将用过的瓶子确实作为资源回收,纳入水平回收的循环之中,直接关系到不让废弃物作为「垃圾」流失到自然界,而是持续作为有价值的资源循环利用。回收、分类体系运转良好的地区,瓶子长期滞留户外的机会本身就会减少,河流、海洋的流出风险也随之降低。瓶到瓶这一资源循环机制,并不仅仅是节约资源、脱碳的举措,也是收窄海洋塑料问题「入口」的对策。
家庭排放的容器包装废弃物,按重量计约占家庭垃圾的两到三成,按体积计约占六成。《容器包装再生利用法》自1997年起本格施行,旨在通过分类收集、再商品化来减少废弃物并有效利用资源。
― 日本环境省「《容器包装再生利用法》是什么」
未被回收的瓶子最终去向何方
流入海洋或河流的宝特瓶,并不会一直保持原样漂浮下去。受紫外线劣化以及与波浪、岩石摩擦的影响,瓶子会逐渐破碎,最终变成5毫米以下的微小碎片——「微塑料」。微塑料一旦形成,就极难回收,而且已知会被浮游生物、鱼贝类摄入,长期滞留在生态系统中。将用过的瓶子作为资源纳入回收循环,是在瓶子「劣化到无法回收之前」这一阶段,将其拉回资源循环体系的少数确实有效的对策之一。
各饮料厂商的举措
为提高瓶到瓶再生率,各大饮料厂商正持续投资用过宝特瓶的回收、再生设备。行业团体全国清凉饮料联合会、PET瓶回收推进协议会也通过「宝特瓶自主行动计划」,每年公布全行业回收目标的达成情况,为各企业的举措提供支持。
三得利是在推进「天然水之森」水源保护的同时,率先在主力产品上扩大用过宝特瓶再变回瓶子的水平回收的企业之一。详细机制可参阅三得利天然水的瓶到瓶水平回收与「天然水之森」全貌一文。
查看三得利的举措Recycle:推进「瓶到瓶」水平回收|三得利三得利官方页面,介绍将用过宝特瓶重新变回瓶子的水平回收举措。🔗 suntory.co.jp可口可乐也在国内主要品牌中采用了100%再生PET(recPET)制成的瓶子,正在加速推进瓶到瓶举措。详情可参阅可口可乐100%再生PET瓶是什么|瓶到瓶的机制与守护海洋的循环一文。
查看可口可乐的举措迈向可持续包装|环境|日本可口可乐公司日本可口可乐官方页面,介绍减少容器废弃物与温室气体排放、提高再生材料使用比例的举措。🔗 coca-cola.com此外,朝日饮料通过取消标签来减少分类的麻烦,推出了「无标签瓶」,这种从回收入口就提升分类品质的做法备受关注。详情可参阅朝日的无标签瓶是什么|削减90%塑料树脂的机制与2026年散装销售解禁一文。
查看朝日饮料的无标签瓶因为没有标签而轻松环保|朝日饮料朝日饮料无标签瓶特辑页面,配图介绍适用商品及「无需撕标签」的机制。🔗 asahiinryo.co.jp各企业的共同点在于,都在思考「如何让回收来的用过瓶子以尽可能高的品质变回再生原料」这一问题。瓶身轻量化、易于识别的材质设计、对回收设备的投资,最终都指向同一个目标——提高瓶到瓶再生率。
店头回收箱的普及
不仅是饮料厂商,便利店和自动售货机运营商也在增设用过宝特瓶的店头回收箱。除了地方政府的资源垃圾收集外,这类店头回收网络的扩大,让人们在外出饮用后无需带回家,就能有更多机会将瓶子作为资源投放。增加回收的「入口」,最终能够提升回收率本身,让优质状态的瓶子更早进入资源循环。
越来越多企业在其可持续发展报告中,设定瓶身中再生PET所占比例的目标值。再生PET比例越高,对新原生树脂的依赖就越低,但其前提是能够稳定回收到优质的用过瓶子。厂商一方的技术、设备投资,与社会整体的回收基础设施、消费者的分类行为,二者缺一不可,如同车之两轮,相辅相成。
消费者能做什么
瓶到瓶的循环,并非仅靠饮料厂商或地方政府就能完成。最终取下瓶盖、标签,冲洗内部后作为资源投放,这一步只有喝下饮料的本人才能完成。
今天就能做的3件事
- 喝完后取下瓶盖和标签,分别按指定类别投放
- 轻轻冲洗内部,不要混入残留液体或烟蒂等异物
- 确认地方政府或职场的分类规则,正确作为资源垃圾投放(不要混入可燃垃圾)
办公室、外出时的分类
即便在家中能够注意分类,在办公室或外出时自动售货机旁的回收箱前,也常常会带着瓶盖、标签直接丢弃,或与其他垃圾混在一起投放。按照回收箱上标示的分类类别投放,不混入宝特瓶以外的垃圾,这一点在外出时和在家中同样重要。活动会场或车站的回收箱如果被不遵守分类规则地使用,其中回收的整批瓶子有时会被统一视为品质不良,从而被排除在水平回收对象之外。
像无标签瓶这样能减少分类麻烦的商品也在不断增加。选择这类商品,也是间接提升回收品质的一票。
在家可以做的小巧思
- 在厨房放一个专门用来盛放瓶盖和标签的小容器,养成喝完当场取下的习惯
- 把是否需要压扁等地方政府的规则贴在冰箱等处,让全家人的做法保持一致
- 外出饮用的宝特瓶,尽量带回家,按照自家的分类规则投放
职场与学校的举措
办公室和学校内设置的自动售货机周围,明确标示分类类别的回收箱也在增加。除了依靠个人的分类意识外,在职场或学校层面构建「投放到这里就能被正确分类」的机制,也是提升整个社会回收品质的有效手段。一些地方政府和学校将实际体验取下瓶盖和标签、参观回收工厂等内容纳入环境教育,从小培养的习惯,也在推动瓶到瓶再生率的提升。
世界与日本的比较、仍存在的课题
根据PET瓶回收推进协议会的统计数据,再生利用率方面,日本为85.1%(2023财年),而欧洲为42.7%,美国为19.6%(均为2021年数据)。回收率方面,日本为92.6%(2023财年),欧洲为56.8%,美国为28.6%(均为2021年数据),日本在两项指标上均保持世界最高水平。
| 地区 | 回收率 | 再生利用率 |
|---|---|---|
| 日本(2023财年) | 92.6% | 85.1% |
| 欧洲(2021年) | 56.8% | 42.7% |
| 美国(2021年) | 28.6% | 19.6% |
高回收率映照出制度的差异
这一差距的背后,是日本独有的制度:《容器包装再生利用法》要求消费者分类排放,地方政府负责分类收集。在欧美,各地区、各州的回收体系差异很大,是否引入押金返还制度(归还容器可退回押金的机制)的州或国家之间,回收率往往存在较大差距。日本能保持较高回收率,正是得益于近乎全国统一的分类收集网络。
从「数量」转向「质量」
不过,回收率高并不直接等同于瓶到瓶再生率高。回收瓶子中有一部分被转用于纤维、片材等其他用途的梯级回收,因此瓶到瓶再生率仍停留在33.7%。今后的课题不仅在于回收的「数量」,更在于如何提高以优质状态回收、并纳入水平回收的「质量」。减少有色瓶和复合材料容器的设计巧思、彻底做好减少异物混入的分类工作,以及扩充化学再生设备,是左右这一「质量」的三大要素。
仍存在的课题
- 相比回收率之高,瓶到瓶再生率(33.7%)仍然偏低
- 有色瓶和复合材料容器的分选、再生成本往往较高
- 扩大对化学再生设备的投资,是减少化石基原料依赖的关键
- 需要同时推进提升消费者分类精度的宣传教育,以及更易分类的容器设计
与押金返还制度的区别
欧美部分国家和州引入了「押金返还制度」,即在购买时预先加收押金,容器归还至商店或专用回收机后即可退还。这一制度容易直接提高归还率,但与日本由地方政府定期从各家各户收集资源垃圾的方式,机制并不相同。日本并非通过押金返还制度,而是依靠基于法律的广泛分类收集网络,实现了世界最高水平的回收率,这是比较两种制度时值得留意的差异。
与减量、再利用的关系
瓶到瓶属于再生利用(回收)方面的举措,但从减量、再利用、再生利用这「3R」整体来看,它只是其中一部分。瓶身轻量化属于减量(抑制产生),扩大使用可反复灌装的自带水瓶则属于再利用(再次使用)。回收利用是把「已经产生的废弃物」变回资源的最后一道防线,原本应优先通过减量和再利用来从源头减少废弃物量。提高瓶到瓶再生率,与推广自带水瓶、扩大补充装商品的使用,二者并非相互对立的举措,而是从不同角度共同支撑着「减少资源消耗」这一相同目标。
结语:小小的分类习惯,守护海洋与资源循环
「瓶到瓶」水平回收,是通过将用过的宝特瓶重新变回宝特瓶,抑制新化石基原料的使用,让资源得以反复循环的机制。日本的回收率、再生利用率均处于世界最高水平,但瓶到瓶再生率仍只有33.7%,仍有很大的提升空间。
91.9%的回收率、85.1%的再生利用率这两个数字,是由法律制度、地方政府的收集网络、回收设施、饮料厂商的投资,以及家庭中的分类这些不同立场的努力共同积累而成的。只要缺少其中任何一环,这一水平都无法维持。
取下瓶盖和标签,冲洗内部后再投放——这一点小小的努力,左右着回收工厂分选品质的高低,进而有助于减少占漂流垃圾近四成的宝特瓶问题。只有饮料厂商的技术投资,与我们每个人的分类行为两者兼备,资源才能不流入海洋,持续循环下去。下次拿起一支宝特瓶时,不妨稍微想起它之后要经过的分选线,以及它或许有朝一日会变回一支新瓶子的循环之旅。
参考文献・出处
- PET瓶回收推进协议会 – 回收率变化趋势(统计数据)
- PET瓶回收推进协议会 – 日美欧回收状况比较
- PET瓶回收推进协议会 – 物理再生法(机械回收)
- PET瓶回收推进协议会 – 宝特瓶自主行动计划2025
- 日本环境省 – 《容器包装再生利用法》是什么
- 日本食品安全委员会 – 关于再生PET树脂的安全性
- 日本环境省 – 全国10个地点漂流垃圾调查(平成29年度)
- 三井化学 – 什么是化学再生?优点与课题
- 三得利 – Recycle:推进「瓶到瓶」水平回收
※ 按可信度从高到低排列:政府机构・学术机构 > 同行评审论文 > 专业机构 > 可信媒体